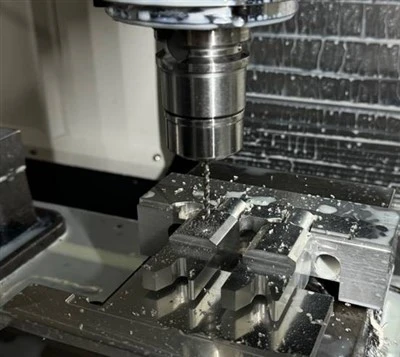
La lavorazione di un foro filettato profondo M3 su acciaio temprato, acciaio inossidabile o lega di titanio o la creazione di filettature affidabili su parti a pareti sottili- è la pietra di paragone per distinguere una normale officina di lavorazione meccanica da un esperto di produzione di precisione. Una maschiatura inadeguata può portare alla rottura del maschio, all'erosione della filettatura e alla deviazione dimensionale, causando la rottamazione dell'intera parte costosa.
We specialize in tackling these "tricky" thread challenges. We do not merely "tap", but offer thread manufacturing solutions based on materials science. We strictly select the type of tap (helical groove, tip tap, extrusion tap), coating (TiCN, TiAlN) and coolant parameters based on material properties such as toughness, hardness and viscosity. For deep holes (depth >3 volte il diametro), utilizziamo-maschi ad alte prestazioni con olio di raffreddamento interno per garantire una rimozione uniforme dei trucioli e prevenire inceppamenti e rotture dell'utensile.
Questo servizio è la scelta ideale per componenti di impianti medici, dispositivi di fissaggio per il settore aerospaziale, alloggiamenti di sensori di precisione e parti di apparecchiature per semiconduttori. Ciò che forniamo non sono solo filettature, ma una forza di serraggio prevedibile e un'affidabilità-a lungo termine.
Processo di produzione
Pre-analisi del processo e selezione della maschiatura per la maschiatura di precisione di fori profondi per metalli duri e filettature critiche: analisi dei disegni delle parti, delle qualità dei materiali e dello stato del trattamento termico. In base ai requisiti di diametro del foro, profondità, precisione di posizionamento e calibro di passaggio/arresto, determinare se utilizzare maschi a taglio o maschi a formatura per estrusione e selezionare il tipo di scanalatura, il rivestimento e la marca specifici.
Programmazione e ottimizzazione della rigidità della maschiatura di precisione di fori profondi per metalli duri e filettature critiche: nei programmi CNC, viene adottato un ciclo di maschiatura rigido per garantire che la rotazione e l'avanzamento del mandrino siano completamente sincronizzati. Per filettature sottili (come M1.6), utilizza portautensili di maschiatura ad alta-precisione o mandrini a molla per massimizzare la rigidità e ridurre le vibrazioni.
Smussatura dell'apertura del foro e preparazione del refrigerante: prima della maschiatura, utilizzare uno strumento per smussatura per modellare con precisione l'angolo di guida sull'apertura del foro, che è fondamentale per l'introduzione regolare del maschio. Assicurati che il sistema di raffreddamento interno ad alta-pressione sia acceso e che la concentrazione e la pressione del liquido di raffreddamento soddisfino gli standard.


Esecuzione e monitoraggio controllato della maschiatura:
Monitoraggio dei parametri:Monitoraggio in tempo reale-della coppia di carico del mandrino. Durante la prima lavorazione impostare la soglia della coppia di sicurezza. Una volta che si alza in modo anomalo (indicando l'usura del maschio o la scarsa rimozione dei trucioli), la macchina utensile emette automaticamente un allarme e si mette in pausa.
Protezione contro la rottura dell'utensile:Per condizioni di lavoro a rischio estremamente elevato-, utilizzare i maschi-rompitruciolo o impostare una funzione di retrazione segmentata e di rimozione dei trucioli nel programma.
Ispezione obbligatoria del filo al 100%:Non viene utilizzata alcuna "ispezione casuale". Ogni foro filettato viene completamente ispezionato utilizzando un calibro go/stop calibrato. Per le filettature chiave, utilizzare un calibro a tampone per misurare il diametro primitivo o utilizzare un proiettore ottico per verificare l'integrità del profilo della filettatura.
Pulizia e protezione:Utilizza la pulizia ad alta-pressione e la pulizia a ultrasuoni per rimuovere completamente tutti i trucioli di alluminio o acciaio dai fori filettati. Spruzza immediatamente un agente antiruggine-a breve termine-sulle filettature delle parti in acciaio.
Domande frequenti sulla maschiatura di precisione di fori profondi per metalli duri e filettature critiche
Etichetta sexy: Maschiatura di precisione per fori profondi per metalli duri e filettature critiche, Cina Maschiatura di precisione per fori profondi per metalli duri e filettature critiche produttori, fornitori, fabbrica, Filettatura lavorata a macchina, taglio e maschiatura, Servizio di maschiatura CNC di precisione per filettature interne, Maschiatura di precisione per filettatura metallica, toccando, Servizio di operazione di maschiatura sulla macchina perforatrice